Home / Solutions / Fabrication accrue de solutions de fabrication intelligentes et de fabrication
BUSINESS SOLUTION

Informations accrues sur la fabrication et solutions de fabrication intelligentes

Le plan de connexion de performance des commandes et le site fournissent la gestion avec des progrès clairs, des anomalies, la qualité et les coûts, et évoluent en des mécanismes de gestion de production reproductibles.

Transparence des progrès de la productionC'est beaucoup plus rapide que ça.Inventaire et synergie prévueProcessus de qualité traçables
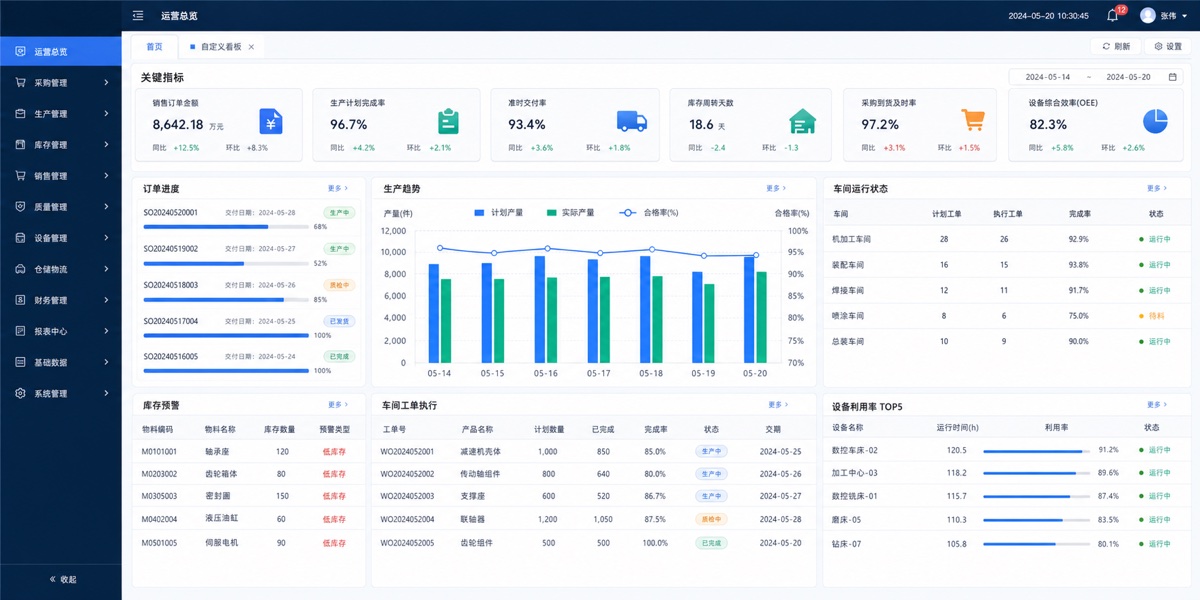
Plateforme intégrée pour la production de stocks de commandes d ' entreprises manufacturières
Résultats directs

Principes de mise en œuvre de la fabrication intelligente

L'information sur la fabrication devrait être effectuée à partir d'une chaîne clé entre la commande et la livraison, en harmonisant les données de base telles que les matériaux, les procédés, les feuilles de travail et les inventaires, et en progressant avec la déclaration sur place, la traçabilité de qualité et la connectivité de l'équipement.

FIT & BOUNDARY

Application des scènes et application des limites

La question est d'abord de savoir si la question est susceptible d'être réglée par le biais de ce programme, puis de l'ampleur de la construction et du rythme des apports.

Problèmes opérationnels

Information non synchronisée sur la planification, la production et l'inventaire

Les journalistes sur place se fondent sur l'agrégation sur papier ou manuelle

Détection tardive des problèmes de qualité, difficultés de rétroactivité

Données sur les équipements non liées aux commandes commerciales

Module de capacité du programme

01

Commandes et plans de demande

02

Achats, matériel et inventaire

03

Production, commandes de travail et rapports en direct

04

Tests de qualité, contrôle visuel et traçabilité AI

05

Accès aux équipements et alarmes inhabituelles

06

Cockpit de production

Structure du programme proposée

Le niveau de l'architecture sera adapté aux systèmes, aux conditions de données et aux objectifs de première phase existants, l'accent étant mis sur la fermeture des responsabilités opérationnelles, d'exploitation et d'intégration des données.

Niveau des activités et de la planification

c) La réalisation des commandes, des plans de demande, des achats et des objectifs commerciaux, la priorité étant clairement donnée.

Niveau exécutif de la production

Gestion des ordres de travail, de la production, de l'affectation, du journal, du travail en cours et des boucles anormalement fermées.

Qualité et traçabilité

Enregistrement du matériel, du procédé, de l'examen du produit fini et du lot, du numéro de série et de l'élimination des problèmes.

Dispositifs et marges

Accès aux données relatives à l'état de l'équipement, à la production, à l'alarme et aux processus clés par valeur opérationnelle.

Calques de données et d'isolement

Connectez ERP, WMS, PLM et établissez des indicateurs de production et des audits de compétences.

Cote des responsabilités et collaboration entre les parties

ZhiHua Tech pour les plans d'affaires, l'architecture des systèmes, le développement de plate-formes, l'interface d'équipement ou de systèmes, les essais et le support en ligne

Le chef de l ' entreprise, qui est chargé de la production, de la planification, de la qualité et de l ' entreposage, confirme les règles du processus, les données sous-jacentes et la responsabilité de l ' élimination des anomalies.

Fourniture d ' accords, d ' interfaces, d ' environnement et de conditions de communication sur place par les fournisseurs de matériel et de systèmes d ' inventaire

Les parties ont choisi conjointement des lignes de production représentatives ou des pilotes d'atelier, qui ont ensuite été distribués en lots après la collecte du site.

Résultats de l ' exécution du programme

SOLUTION OUTPUTPlan d'entreprise de production
SOLUTION OUTPUTMES ou plateforme de synergie de production
SOLUTION OUTPUTInterface et programme d'acquisition d'équipements
SOLUTION OUTPUTSystème de traçabilité de la qualité
SOLUTION OUTPUTTableau d'analyse de la production

Preuves vérifiables de livraison

b) Conserver à chaque étape des matériaux d ' ingénierie réversibles et accessibles, sans que des représentations orales ne soient faites au lieu d ' être acceptées.

DELIVERY EVIDENCECommandes à livrer diagramme de flux et matrice de rôles
DELIVERY EVIDENCEDictionnaire de données de matériaux, de procédés, de feuilles de travail et de qualité
DELIVERY EVIDENCEERP, interfaces et interfaces et enregistrements de liaison
DELIVERY EVIDENCEAtelier pilote UAT, formation et liste de clôture
DELIVERY EVIDENCESurveillance en ligne, rapprochement des données et programme de rapatriement d ' urgence

Niveau de référence recommandé pour l'acceptation et l'inspection

01

Les commandes représentatives sont suivies de près, de la planification, de la production, du contrôle de la qualité à l'inventaire.

02

Vérifications effectuées auprès des principaux déclarants, des données d'inventaire et de qualité et des sources convenues

03

Équipement hors ligne, données dupliquées et interfaces sont anormalement équipés d'alarmes et de traitement des remboursements

04

Le rôle sur le terrain peut être stabilisé dans le cadre de terminaux et de réseaux convenus.

05

Les indicateurs de gestion peuvent être forés sur des feuilles de travail, des lots ou des lignes de responsabilité et peuvent être interprétés comme étalonnés

SCENARIO WALKTHROUGH

Perceuse de mise en œuvre de fabrication intelligente

Un scénario quantifiable de capacité est utilisé pour décrire la façon dont les problèmes sont définis, les programmes conçus et les acceptations de production terminées.

Début du site

Premièrement, nous allons traiter du seul lien qui affecte le plus les affaires.

En supposant qu'une entreprise rencontre d'abord -pas synchronisée planification, production et information d'inventaire -. L'équipe de projet n'achète pas directement des outils, mais sélectionne les tâches réelles de l'avenir immédiat, enregistrant les volumes mensuels de traitement, les temps d'attente et de traitement moyens, un taux d'achèvement unique, des taux de révision manuelle, des types inhabituels et des départements responsables.

Comment la liste indicative devrait être conçue

Les chiffres suivants ne servent qu'à démontrer les méthodes de mesure : si le processus original gère 1 200 tâches par mois, attend en moyenne 6 heures, traite 12 minutes, retourne un taux de 15 % à la main, la première cible peut être définie comme une réduction de 30 % du temps d'attente, une réduction de 20 % du temps de traitement manuel et un taux de retour non plus élevé que le niveau de référence initial.. Le processus de réception et d'inspection fournit à la fois des échantillons originaux, des questions statistiques et une liste inhabituelle.

Les privilèges de rôle, les données historiques, les interfaces externes, la capacité, la sécurité, la sauvegarde et les vérifications de sauvegarde doivent également être effectués avant l'accès officiel.Le premier cycle d'observation après la ligne est exécuté par le chef d'exploitation : vérifier le taux réel d'adoption et ensuite analyser les raisons de non-utilisation, de modification manuelle et de défaillance de la mission.

DELIVERY PATH

Du diagnostic à l'opération continue

Chaque étape a des objectifs clairs, des rôles participatifs et des résultats évaluables, et les décisions importantes ne sont pas laissées à la fin du projet.

01Diagnostic de performance de commande
02Gouvernance des données de base
03En ligne sur le site de production
04Connectivité des équipements et des systèmes
05Optimisation des indicateurs
FAQ

FAQs

Les questions les plus courantes avant la coopération sont clairement énoncées à l'avance.

La société de fabrication devrait-elle aller à ERP ou MES?+

ERP se concentre sur la gestion des ressources et des affaires, et MES se concentre sur la mise en œuvre sur le site de production.

L'ancien matériel peut-il être accessible?+

Les protocoles d'équipement, les contrôleurs, les réseaux et la qualité des données doivent être évalués et progressivement accessibles par des passerelles, des mécanismes de collecte de marge ou des aides manuelles.

Je peux avoir un A.V.?+

Il est possible, mais d'abord, de confirmer la définition des défauts, des sources lumineuses de la caméra, des rythmes ponctuels et des échantillons représentatifs, puis de vérifier les défauts clés à travers le PoC, erreur, vitesse et qualité.

DECISION FAQ

Questions communes relatives aux projets en cours

Regardez les 265 questions.
Sélection de l'information ministérielle, intégration et gouvernance des données

Comment remédier aux incohérences des données dans les systèmes multiples?

Le client, le produit, l'organisation, l'inventaire et l'ordre peuvent être la responsabilité principale des différents systèmes, avec un codage clair, l'étalonnage, la synchronisation et le calendrier.

Voir la réponse complète
AI Transport système, agent de voix et reconnaissance visuelle

Combien d'images ai-je besoin pour le projet de reconnaissance visuelle A et comment puis-je obtenir les données?

Les projets visuels ne s'appliquent pas au nombre fixe d'images dans tous les scénarios, et la représentation est généralement plus importante que le simple empilage. Les données doivent couvrir différents appareils, lumière, angle, lot, fond, catégories normales et anomalies rares.

Voir la réponse complète
Entreprise mono-homme et support technique OPC

Une entreprise a-t-elle besoin d'une base de connaissances et de gestion de projet CRM?

Lorsque les clients dépassent le contrôle de la mémoire, le projet a plusieurs nœuds et le programme doit être réutilisé, le système correspondant doit être mis en place; mais les trois capacités ne doivent pas être fournies par trois plates-formes lourdes.

Voir la réponse complète
Entreprise mono-homme et support technique OPC

Comment intégrer les données lorsqu'elles sont dispersées à l'aide de plusieurs outils AI?

D'abord, identifier le système de données principal des clients, des projets, des contrats et des connaissances, puis positionner d'autres outils AI comme appelants ou processeurs, plutôt que de conserver un seul enregistrement primaire pour chaque outil. Prioriser l'utilisation officielle de API, Webbook ou exportation régulière de champs synchronisés, et harmoniser l'identification des clients et des projets.

Voir la réponse complète
RELATED

Services et affaires connexes

Afficher toutes les affaires
Services professionnels connexes

Informatisation des affaires et transformation numérique

Fournir aux PME des diagnostics TIC, des plans d'entreprise TIC, des priorités de systèmes ERP CRM, des systèmes de gestion, des systèmes de gestion, des services d'intégration et d'analyse d'entreprise API pour les entreprises en croissance, avec une transformation progressive autour des liens de base.

Pour plus d'informations.
Scénario

Niveau intermédiaire numérique des entreprises manufacturières

Pour les entreprises manufacturières qui ont des données décentralisées sur l'ordre, les achats, le plan, la feuille de travail, la qualité et l'inventaire, décrire comment construire des stations intermédiaires autour de la performance de la commande, connecter ERP aux données de terrain et terminer la réception et l'inspection avec les contrats d'interface, les dossiers de migration, la rémunération inhabituelle, l'UTA et le matériel de récupération.

Pour plus d'informations.
Scénario

Équipement industriel AI Assistant de connaissances sur les troubles et les transports

:: Un manuel sur les comptes de matériel, les alarmes, les données de détection, les dossiers de maintenance et la technologie pour démontrer comment l ' assistant de diagnostic de défaillance du matériel AAI a complété l ' explication anormale, les raisons pour lesquelles le candidat a été choisi, les étapes d ' acheminement, les recommandations concernant les pièces de rechange, les feuilles de travail et les informations sur les retours d ' information.

Pour plus d'informations.