Identification des contradictions fondamentales de la chaîne de performance de commande
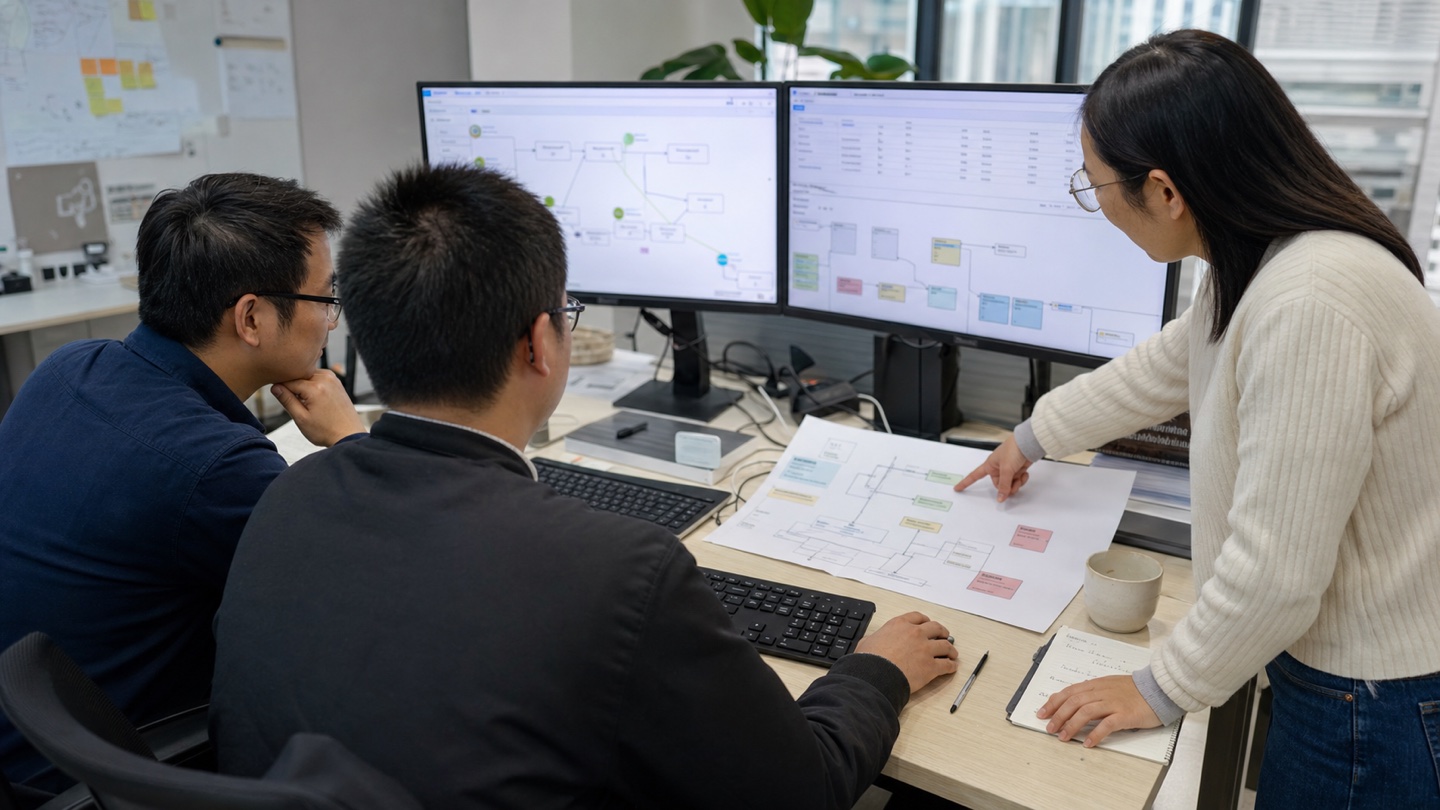
Les questions fréquemment posées comprennent la déconnexion entre les engagements de vente et la capacité de production, le manque de transparence dans la convergence des matériaux, les ajustements fréquents des plans, la dépendance à l'égard de la communication manuelle des progrès sur place et les écarts dans les comptes d'inventaire, problèmes qui sont interdépendants et qui nécessitent une analyse de bout en bout.
Il est recommandé que le véritable processus et les anomalies de l'offre, la commande à l'achat, la production, le stockage, la livraison et la livraison soient enregistrés de la commande typique.
Établir une base de données, de processus et d'ordres unifiés
Les données de base ne sont pas uniformes et la planification, la réception, la communication et l'analyse des coûts sont difficiles à corriger.
La gouvernance ne doit pas être parfaite une fois, couvrant les produits clés et les grandes lignes de production et complétant progressivement les règles en vigueur.
Connectez plan, site et qualité
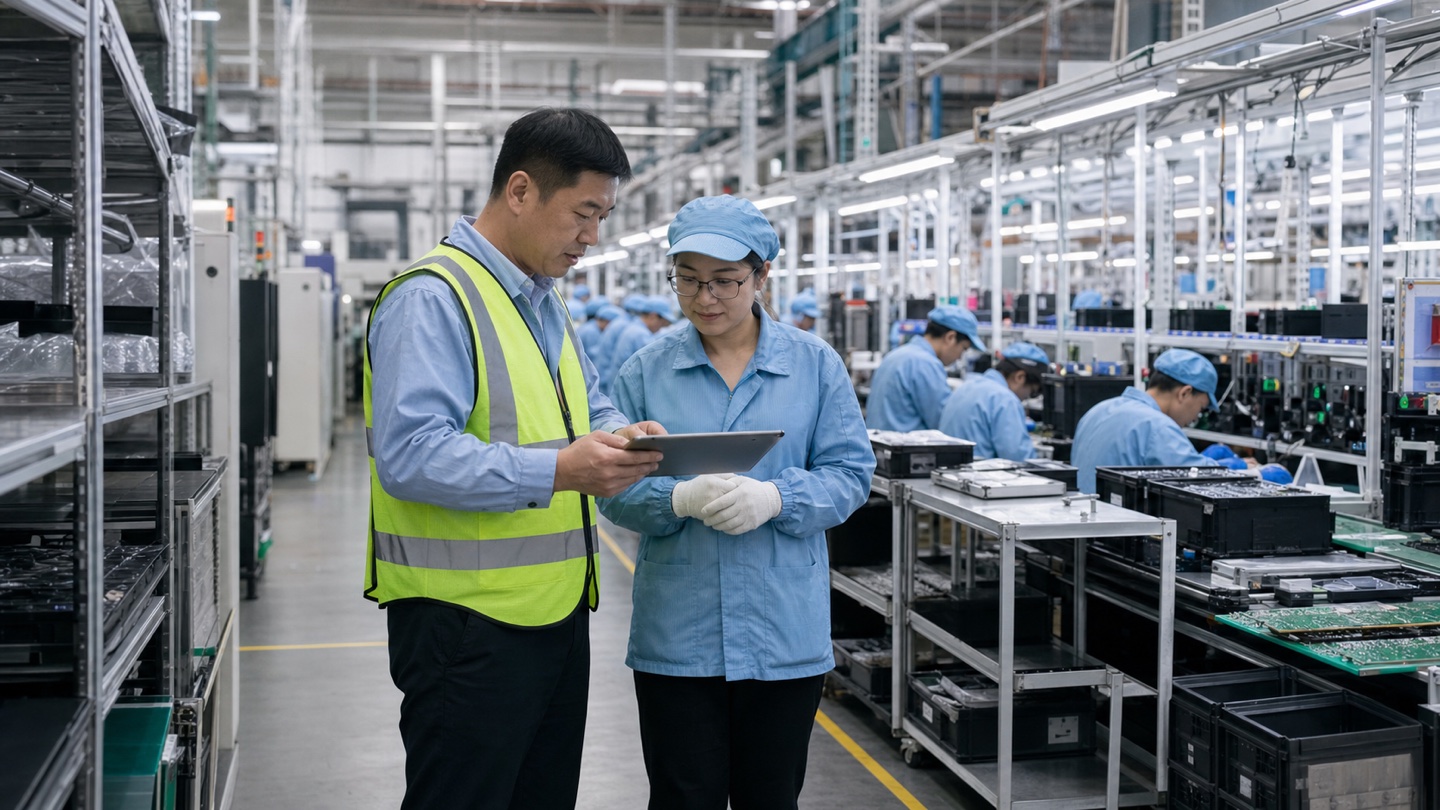
Le ERP est responsable des commandes, des plans de matériel et des ressources, et le MES ou le système de mise en oeuvre de la production est responsable de la délivrance des commandes de travail, de la production de rapports sur place, des dossiers de qualité et de l'état de l'équipement.
Bien que les codes à barres, les terminaux mobiles et l'acquisition d'équipement puissent réduire la charge sur place, la taille des particules devrait servir les objectifs de gestion et éviter d'ajouter une charge de travail de première ligne à l'abondance des données.
- Voir les progrès en temps réel par ordre et processus
- Identification précoce des matériaux manquants, des retards et des anomalies de qualité
- Données sur la sédimentation, l'usure et l'utilisation du matériel
Optimisation de la livraison, de l'inventaire et des coûts avec les données
Le système est stable et permet d'analyser le taux de livraison en temps opportun des commandes, les cycles de production, les produits en cours, le chiffre d'affaires des stocks, le taux de passage unique et le coût unitaire, et il identifie les éléments clés qui influent sur les bénéfices.
La valeur du processus de fabrication fondé sur l'information se traduit en fin de compte par une livraison plus fiable, une diminution des stocks, une qualité plus stable et des coûts plus transparents, plutôt que par le nombre de terminaux déployés.
Intégration de la fabrication de la lecture des conclusions aux apports du projet
Le problème le plus probable après la lecture des articles méthodologiques est l'acceptation des principes, qui ne sont pas traduits dans la prochaine étape. Il est proposé que le chef des opérations organise un mini-atelier de 60-90 minutes, en choisissant seulement un processus réel et ne se précipitant pas pour discuter de la plate-forme complète.
Étape 1: Établissement d'un état actuel et d'un échantillon de référence
Les tâches normales, inhabituelles et frontalières les plus récentes qui sont tirées autour de l'identification de conflit -Core de la chaîne de performance de commande -: la quantité de traitement par mois, le temps d'attente, le temps de traitement réel, le taux de retour au travail, les points de contact manuels, les conséquences d'erreurs et les outils actuels.
Étape 2: Clarifier la fermeture initiale et l'inaction
La première phase est conçue pour permettre à une chaîne de fonctionner et d'être retraçable, plutôt que de mettre tous les systèmes MES, systèmes de gestion de production, commande de livraison dans la même version.
Étape 3: Correspondre les résultats techniques aux données techniques
Le projet d'information doit identifier les principales responsabilités en matière de données, l'état du processus, le calibre du champ, la direction synchronisée entre les systèmes et la compensation des anomalies. La ligne utilisateur est suivie d'un contrôle pour voir si le taux d'utilisation est réduit par double entrée, l'attente, le retour au travail et l'agrégation manuelle.
Étape 4: Réception, inspection et disque avec le même calibre
Si l'on suppose que le processus initial s'occupe de 600 tâches par mois, soit en moyenne 20 minutes et un taux de rendement de 10 %, l'objectif peut être décrit comme étant une réduction de 25 % du temps moyen après six semaines de la ligne, compte tenu de la complexité de la tâche, et un taux de rendement de pas plus élevé que le niveau de référence initial., Ce jeu de chiffres ne démontre que la méthode de mesure et ne représente aucun résultat client; des indicateurs officiels doivent être identifiés par l'entreprise sur la base de son propre échantillon.
- Matériel opérationnel : organigramme, rôle, mission type, questions actuelles et données de base
- Matériel technique : inventaire des systèmes, interface, accès aux données, environnement de déploiement et exigences en matière de sécurité
- Matériel du projet: portée de la première phase, exclusions, matrice de responsabilité, jalons et mécanismes de changement
- Matériel de réception et d'inspection : jeu d'essais, dossiers d'exécution, liste des lacunes, requêtes d'indicateurs et documents de transfert
Lorsque ces matériaux sont identifiés conjointement par les parties opérationnelles et techniques, la méthode de l'article est effectivement entrée dans le projet. Si les données clés, l'autorisation d'interface ou la personne responsable ne sont pas en place, la prochaine étape logique est généralement un diagnostic limité ou PoC, plutôt qu'un engagement immédiat à terminer la période de travail et le prix total fixe.
Mettre en œuvre la méthodologie pour l'action du projet
- La principale ligne de commande de planification de la performance système de fabrication
- Premièrement, nous allons fixer les données de base sur les matériaux, BOM, processus, etc.
- Mise à disposition directe de la collecte sur le terrain pour la livraison et l ' amélioration des coûts
Continuer à concilier les questions communes dans la prise de décisions concernant les projets
Quel système les PME devraient-elles utiliser en premier pour l'information?
Le processus est utilisé pour prioriser les produits matures, nécessitant des capacités différenciées ou une intégration complexe avant d'envisager la personnalisation. La première cible est de générer des boucles fermées de bout en bout et des données crédibles, plutôt que de couvrir tous les secteurs à la fois.
Voir la réponse complèteSélection de l'information ministérielle, intégration et gouvernance des donnéesComment remédier aux incohérences des données dans les systèmes multiples?
Le client, le produit, l'organisation, l'inventaire et l'ordre peuvent être la responsabilité principale des différents systèmes, avec un codage clair, l'étalonnage, la synchronisation et le calendrier.
Voir la réponse complèteInfo d'affaires, intégration des systèmes et transportsComment la migration des données historiques assure-t-elle l'exactitude et la réversibilité?
La migration des données implique la création d'un répertoire de données, la cartographie des champs, les règles de nettoyage et la responsabilité des entreprises, suivie par une migration de nouveaux tests multiples. L'exactitude n'est pas seulement une comparaison du nombre total d'articles, mais aussi un rapprochement des champs clés, des montants des entreprises, des corrélations et des différences rétroactives.
Voir la réponse complèteSélection de l'information ministérielle, intégration et gouvernance des donnéesComment les projets d'informatisation d'entreprise calculent-ils les extrants en entrée?
Les avantages peuvent être obtenus par des cycles plus courts, des inventaires plus faibles, moins d'erreurs, des retours plus rapides, une meilleure conformité et une plus grande transparence de la gestion.
Voir la réponse complèteNécessité d'une analyse plus approfondie dans le contexte de l'état actuel de l'entreprise?
Nous fournissons des conseils techniques en informatique, la construction d'informations d'entreprise, Software Project Outlook, conception de produits, la livraison de R & D et les services de livraison de systèmes.